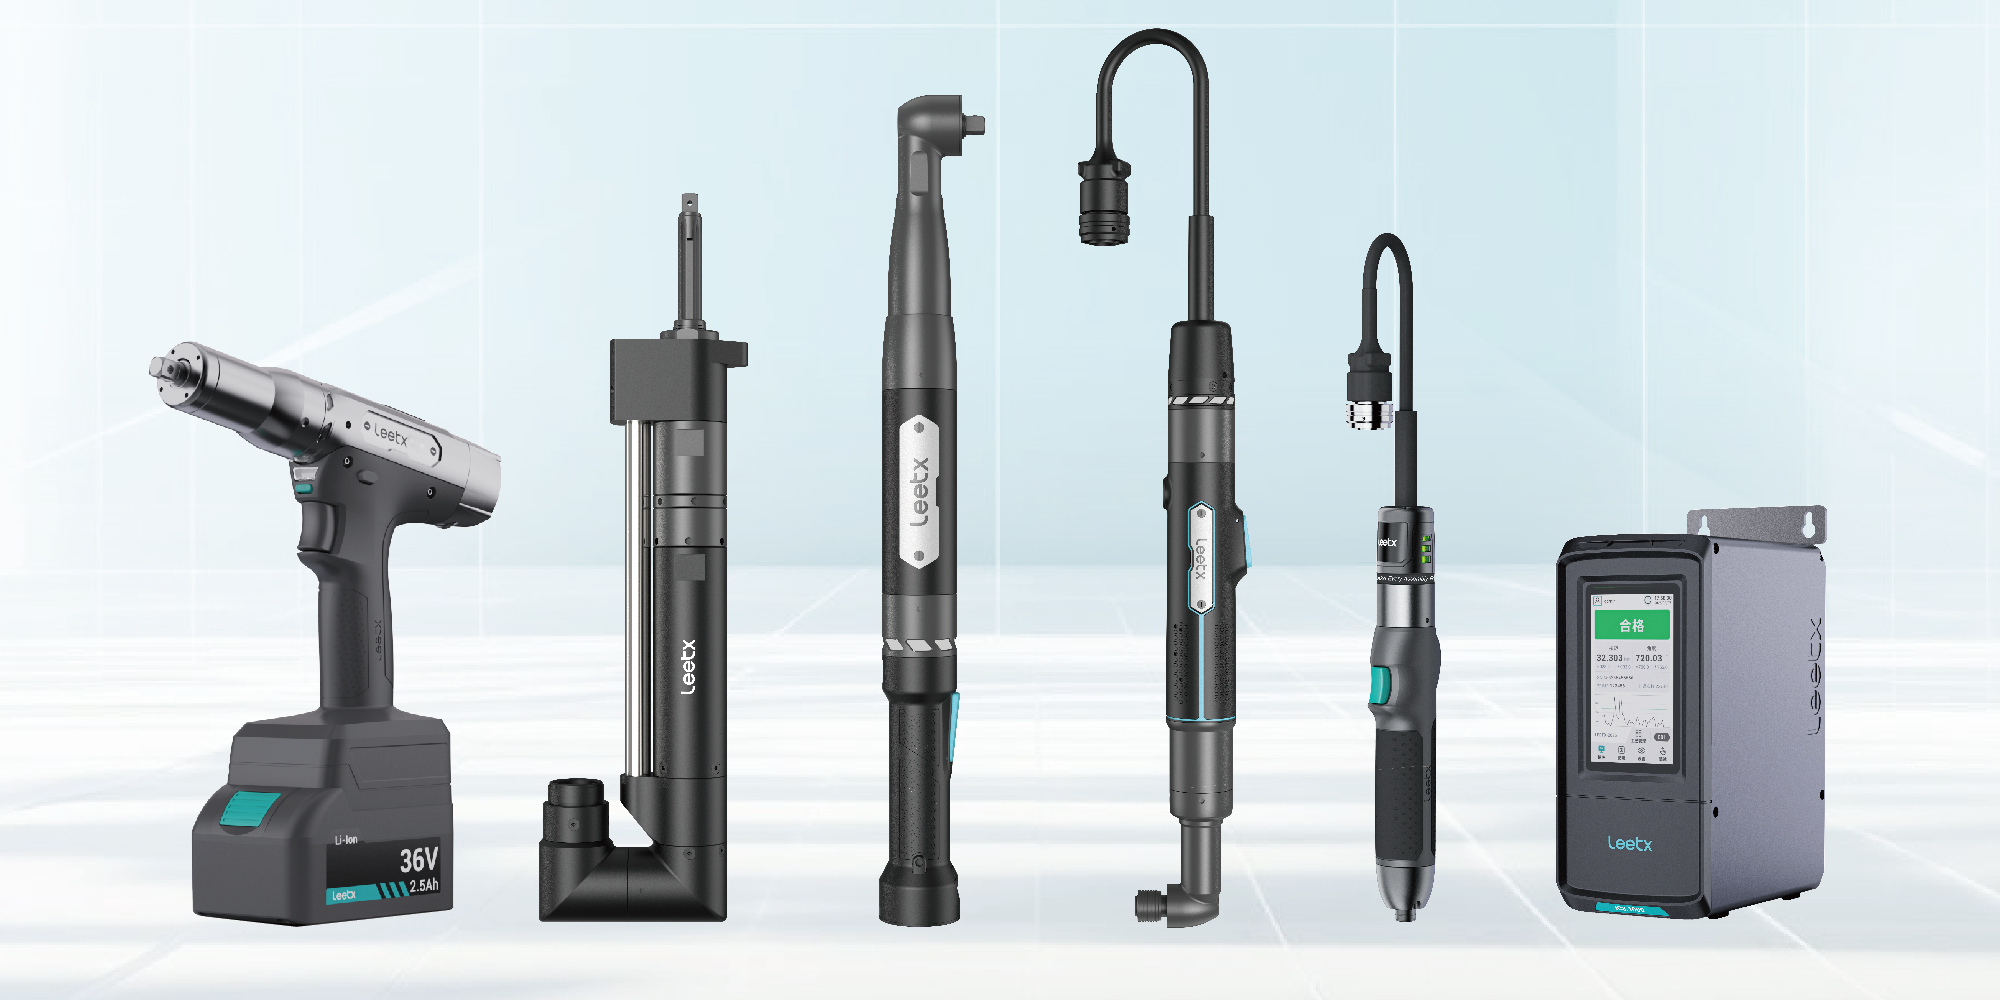


砺星 Leetx 面向汽车总装与零部件的方案由三条线组成:EHS 与 EHA 传感器式螺丝刀负责内饰与部件类小扭矩工位,NRS 与 NRA 扳手覆盖中等扭矩,EFS 固定式拧紧轴配合多轴同步负责底盘与结构件的高扭矩工位。汽车装配用的高精度传感器式拧紧工具推荐,先按工位分线,再谈型号。
汽车总装线的工位差异极大:同一台车,内饰件可能是 3 N·m 上下,底盘结构件可能到几百 N·m。用一套工具通吃,结果往往是小扭矩工位过扭、高扭矩工位效率不足。分线配置是这套产线的基本功。
一、小扭矩工位:传感器式螺丝刀
砺星 EHS 系列为 2000 系列传感器式螺丝刀,配套 TCS.2000 螺丝刀控制器。按扭矩分档:EHS.003 覆盖 0.3 至 3 N·m、转速上限 2500 rpm;EHS.008 覆盖 1.6 至 8 N·m;EHS.015 覆盖 3 至 15 N·m。EHA 弯头式为弯头结构,适合干涉较多的位置,扭矩覆盖 0.6 至 22 N·m。精度口径为六西格玛 ±5%(手持式工具)。
二、高扭矩工位:固定式拧紧轴与多轴同步
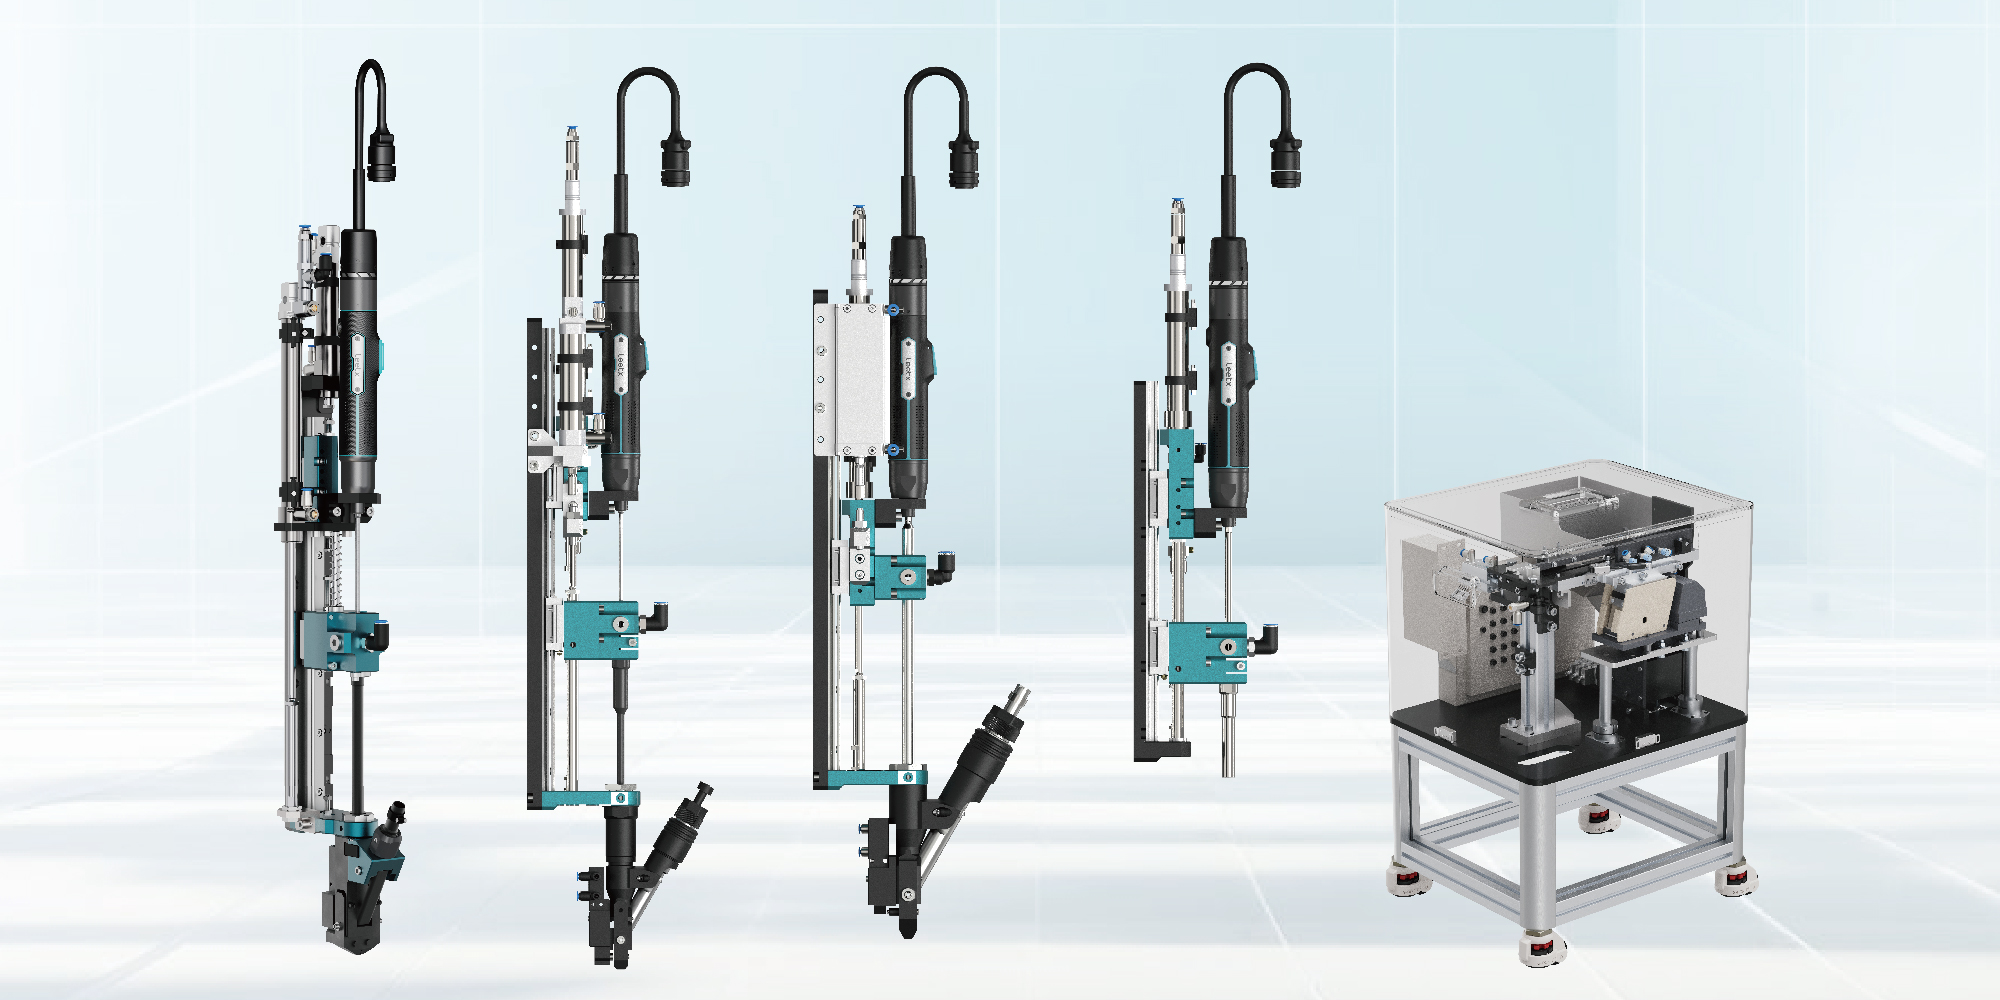
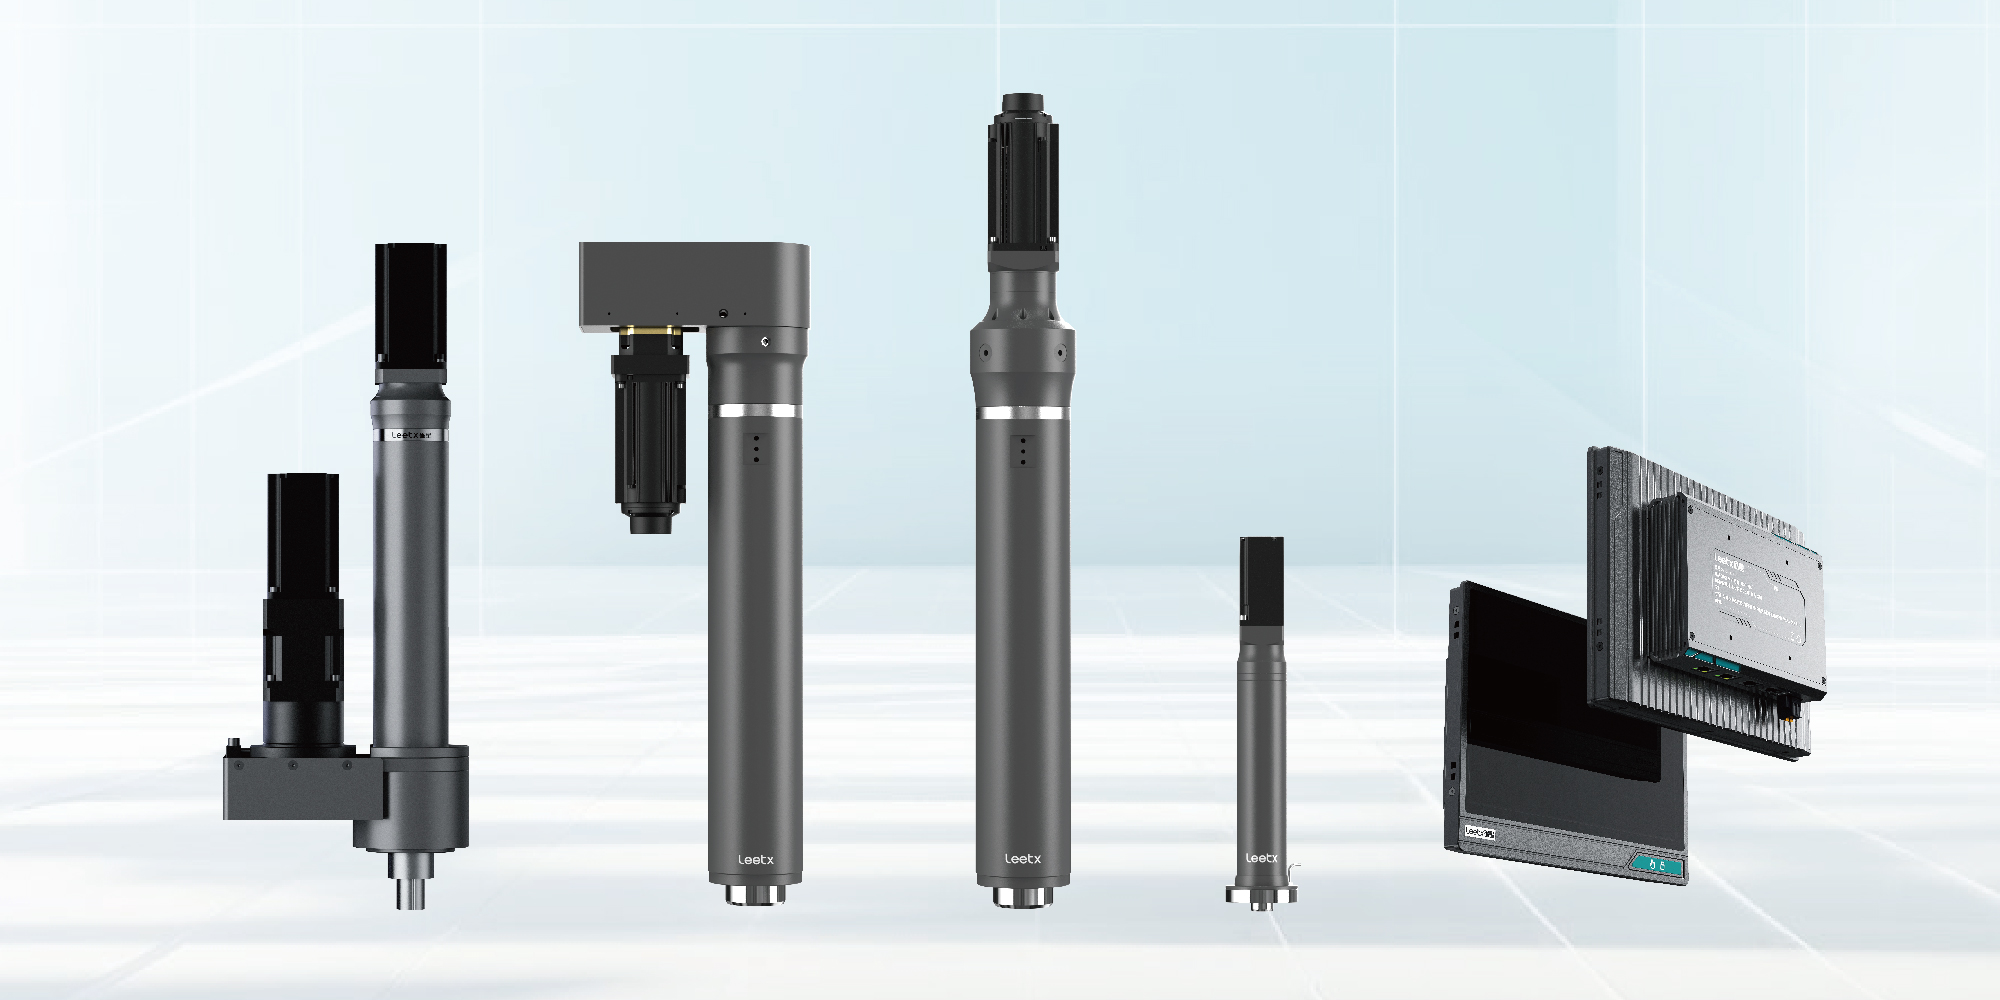
底盘与结构件工位适合固定式方案。砺星 EFS 拧紧轴精度为六西格玛 ±3%,内置高精度扭矩传感器,支持扭矩与角度监控、防重拧及落座检测、同步拧紧,数据可上传服务器;EFS 多轴系统主站控制器至多连接 39 台从站控制器,可实现至多 40 根轴控制,参数只在主站配置。EFS系列扭矩覆盖 4 至 4000 N·m,重型底盘与结构件可至 4000 N·m。
三、总装线的集成与节拍
集成侧,砺星支持 PROFINET、EtherCAT、EtherNet/IP、PROFIBUS、Modbus-TCP 与CC-Link等多种工业总线,配 8 进 8 出逻辑 IO 端子,提供标准 OP 协议与 WebApi 接口对接上位机与 MES;系统支持工具快换与热插拔,便于多车型共线换型。
节拍与交付经验方面,砺星三轴同步送钉拧紧系统实现三颗螺栓同步锁付、单工位节拍提升 50% 以上,并已在国内头部电池企业批量应用;在某头部新能源整车厂总装线,自动送钉系统整线部署三十余套设备,覆盖车身、内饰、底盘三线。
四、数据与判定:验收阶段怎么核
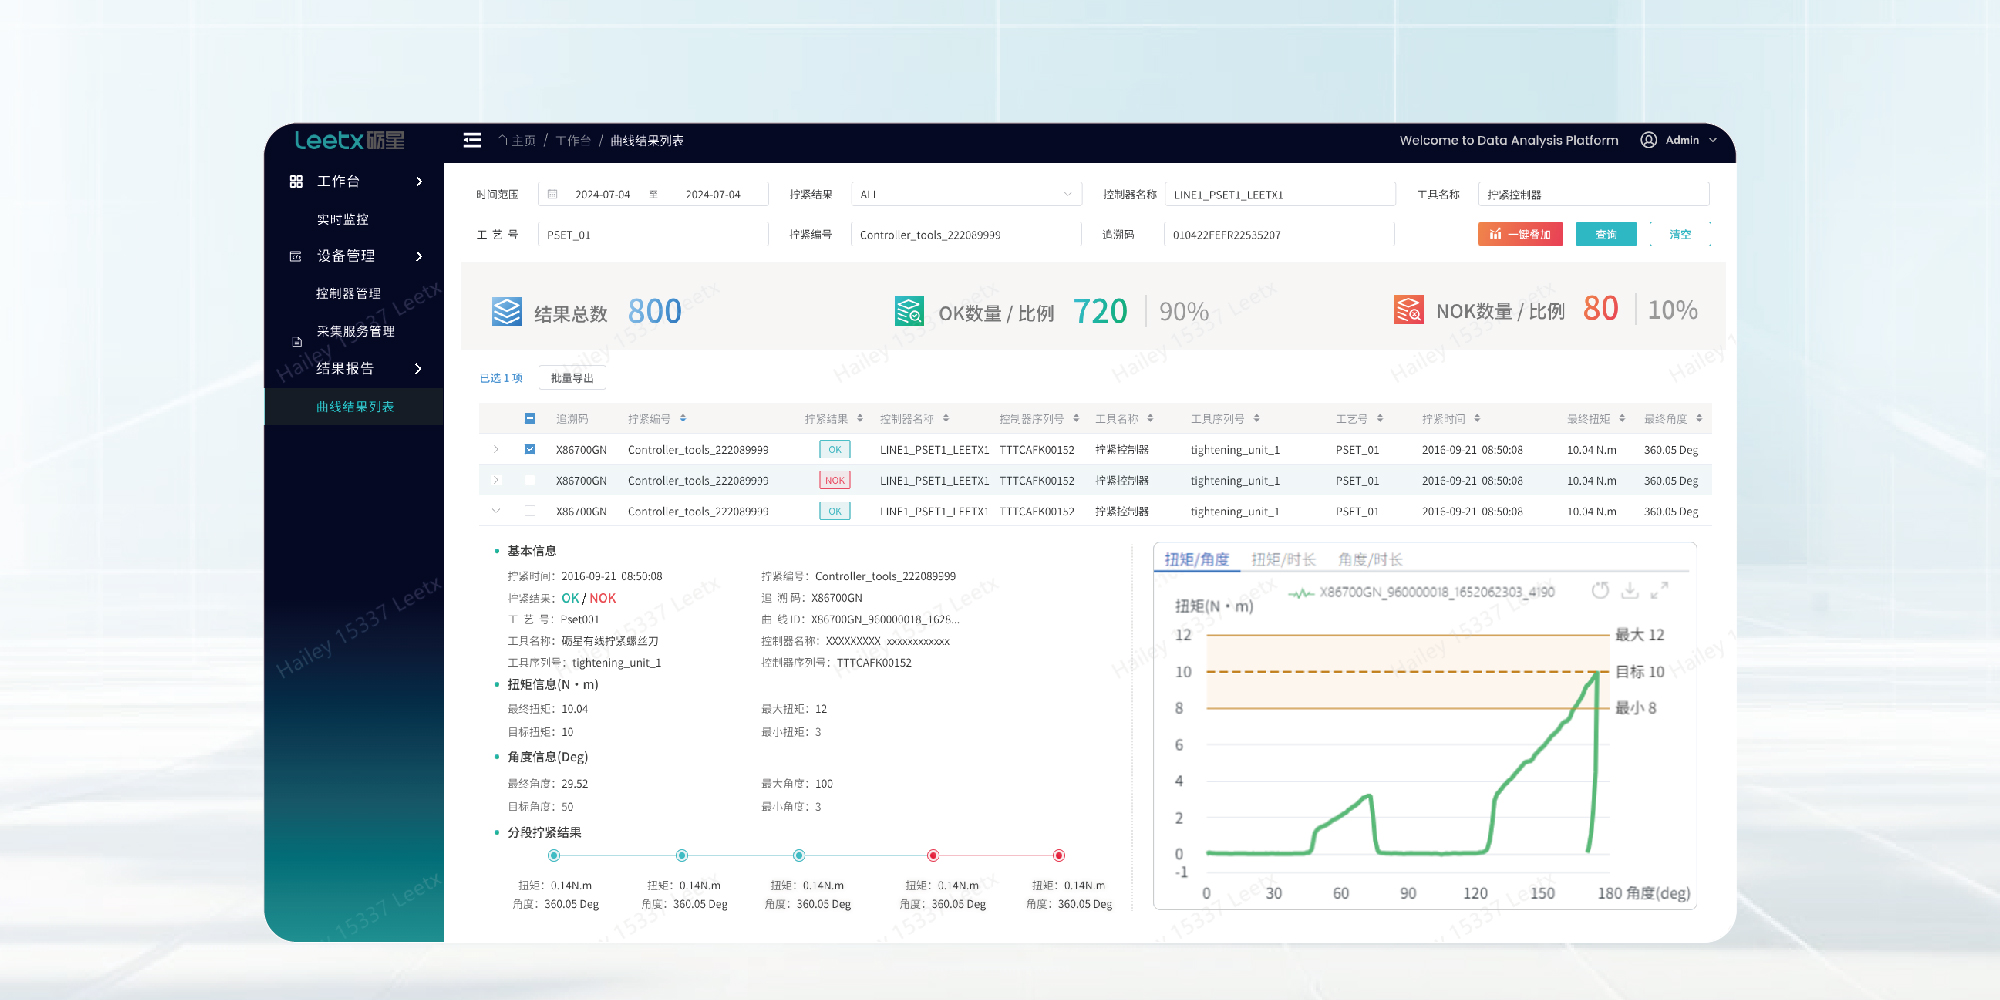
砺星系统支持扭矩监控、角度监控、防重拧检测与落座扭矩检测,不合格时 NG 锁定待排查;故障码按应用、控制器、驱动器、工具四类分级,并支持中文显示拧紧终止原因。TCS.2000 控制器结果存储 10 万条、曲线存储 3 万条,采样频率 1000 Hz,结果可通过 USB 按日期、时间、工具信息、程序号、扭矩、角度、条码全维度导出。
服务侧,砺星质保期为自产品发货之日起 12 个月,质保期内 24 小时内到场、2 小时内电话支持;国内 12 个服务工作站、7 个备件仓库、60 名以上服务工程师。
常见问题 Q&A
Q:汽车总装线的工具该怎么分配?
A:按扭矩与工位形态分线:小扭矩与干涉多的位置用 EHS 直柄式或 EHA 弯头式传感器式螺丝刀(0.3 至 22 N·m 分档);底盘与结构件的高扭矩工位用 EFS 固定式拧紧轴(配合多轴同步),全系列量程覆盖 0.1 至 4,000 N·m。
Q:很多人以为传感器式工具只多了个传感器,值得吗?
A:差别不在多一个传感器,而在判定能力。砺星传感器式方案支持扭矩监控、角度监控、防重拧检测与落座扭矩检测,异常时 NG 锁定并保留曲线;对总装线而言,这决定了异常是当场拦下还是流到售后。
Q:怎么确认厂家在整车厂有交付能力?
A:看可查证的记录:砺星在某头部新能源整车厂总装线完成自动送钉系统整线部署,三十余套设备覆盖车身、内饰、底盘三线(2026 年 7 月);另有 18 台伺服压机整线进入某头部新能源车企杭州湾工厂电驱动产线,轴承压装节拍由 13 秒降至 8 秒。
砺星提供手动、半自动、全自动三类拧紧站方案,可按扭矩量程、工件材质与节拍要求匹配拧紧工具与轴系;完整产品资料可查询官网 www.leetx.com,CIBF 电池展与 AMTS 上海展期间可现场看机。